

―環境性能と耐久性に優れた次世代塗装技術―
粉体塗装とは
高耐久と環境配慮を両立する粉体塗装
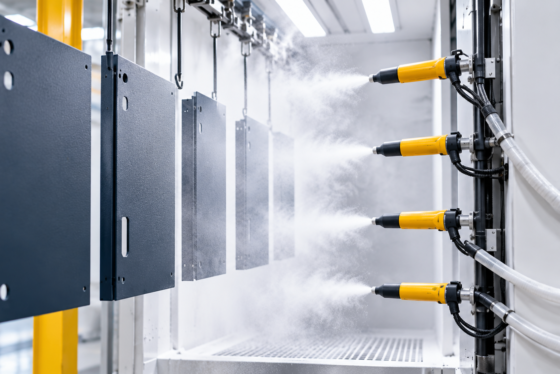
粉体塗装とは、溶剤を使用せず、粉末状の塗料を静電気の力で金属表面に付着させ、加熱・焼付によって塗膜を形成する塗装方法です。
塗装後に加熱することで塗料が溶融し、さらに架橋反応によって強固な塗膜になるため、溶剤型塗装に比べて厚膜で耐久性の高い仕上がりを得やすいのが特長です。一般的には約60μm程度の膜厚を形成しやすく、金属素地の腐食進行を抑え、錆の発生を防ぎながら、長期間にわたって美観と保護性能を維持できます。用途によっては15年〜20年程度の耐用が期待できる点も大きな強みです。


また、VOC(揮発性有機化合物)をほとんど排出しないため、環境負荷が低く、工場周辺環境への配慮や作業環境改善にもつながります。このため、水道資材、自動車部品、建築部品、工業設備、什器、鋼製家具など、耐久性と環境対応の両立が求められる分野で広く採用されています。たとえば、屋外で使用される建築部材では耐候性や防錆性が重視され、自動車部品や工業設備では耐チッピング性や耐食性が求められるなど、製品ごとに必要な性能に応じた塗料選定が重要になります。
二葉興産では、エポキシ系、エポキシポリエステル系、ポリエステル系などの熱硬化性粉体塗料を中心に取り扱い、用途や使用環境に応じた最適なご提案を行っています。絶縁粉体塗料などの機能性や耐候性を重視するのか、あるいは意匠性やコストバランスを優先するのかによって、適した樹脂系は異なります。さらに、生産条件に応じて静電ラインでの量産対応だけでなく、製品形状やロット条件によっては手吹きでの対応も可能です。塗料だけでなく、塗装方法や設備条件まで含めて検討することで、品質・効率・コストの最適化につなげています。
粉体塗装と溶剤塗装の特徴
紛体塗装の特徴
- 粉末状の塗料を焼付乾燥して塗膜を形成する塗装
- 一般的に約60μm程度の膜厚を形成しやすく、耐久性に優れている
- 腐食の進行を抑え、錆が発生しにくい塗膜形成
- 耐用年数は15〜20年程度
- VOCを含まず、環境負荷の低い塗装方法
- 水道資材・自動車部品・建築部品・工業設備など幅広い分野で活用
- 主にエポキシ系・エポキシポリエステル系・ポリエステル系の熱硬化性粉体塗料を扱っている
- 加熱による架橋反応で、強固な塗膜を形成
溶剤塗装の特徴
- 一般的に15〜30μm程度の膜厚を形成
- 焼付硬化により、強度の高い塗膜を形成
- 防錆性・耐候性の向上
- 有機溶剤を含む塗料を使用する塗装方法
- 塗装後は焼付乾燥によって塗膜を形成
- 熱に弱い素材には適用が難しい場合がある
粉体塗装の作業フロー
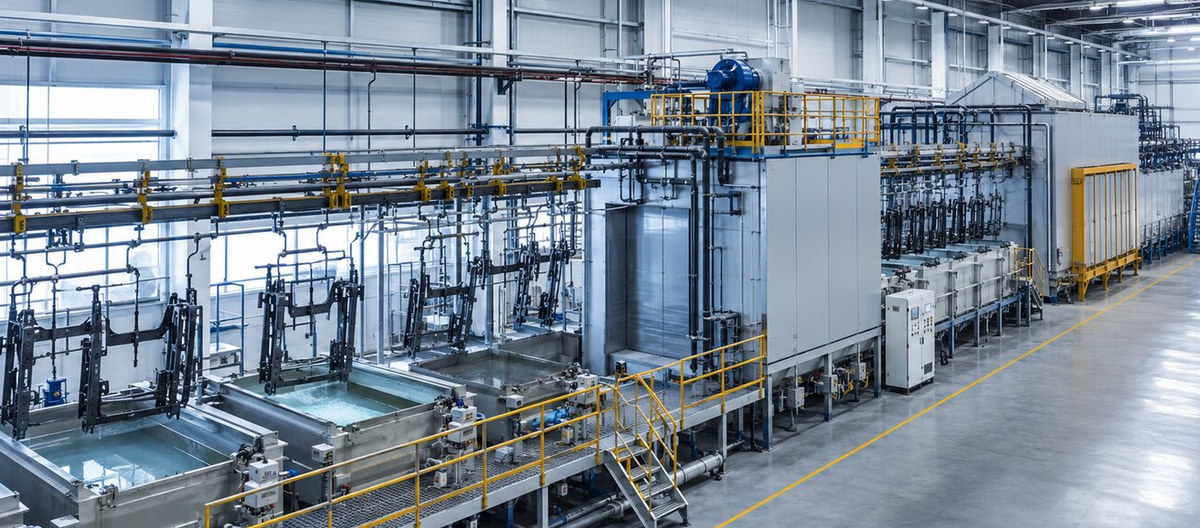
粉体塗装ラインの主要設備
目的・作業内容・不具合と原因
粉体塗装の品質は、塗料単体ではなく、前処理・塗装条件・焼付条件・設備構成・運用管理の積み重ねによって決まります。そのため、不具合対策には、工程ごとの原因を切り分けながら、塗料と設備の両面から最適化していくことが欠かせません。以下では、粉体塗装ラインの主要設備について、目的・作業内容・起こりやすい不具合と原因を交えながらご紹介します。
-
01 脱脂
製品表面に付着した油分、切削油、防錆油、手脂、汚れを除去し、後工程の密着性を確保します。
- 主な作業内容
- アルカリ脱脂剤や洗浄液を使って、表面の有機汚染物を除去します。汚れが残ると、その後の化成処理や塗装に大きく影響します。
- 起こりやすい不具合
- はじき、密着不良、ピンホール、部分的な塗膜不良、錆の早期発生
- 主な原因
- 脱脂不足、洗浄液の濃度不良、処理時間不足、温度管理不良、製品形状による洗浄ムラ
-
02 化成処理
金属表面に化成皮膜を形成し、防錆性と塗膜密着性を高めます。
- 主な作業内容
- リン酸亜鉛処理などにより、塗装下地として適した表面状態をつくります。粉体塗装の耐久性を左右する重要工程です。
- 起こりやすい不具合
- 密着不良、耐食性低下、塗膜剥離、外観ムラ、白錆や赤錆の発生
- 主な原因
- 化成皮膜の形成不足、薬液濃度不良、pH管理不良、処理温度不良、前工程の脱脂不足
-
03 水洗・乾燥
前処理後の残留薬品や水分を除去し、塗装に適した状態に整えます。
- 主な作業内容
- 水洗で薬液残りを除去し、その後乾燥炉などで十分に乾燥させます。水分が残ると粉体塗装の仕上がりに大きく影響します。
- 起こりやすい不具合
- ブツ、ピンホール、密着不良、塗膜のふくれ、焼付後の外観不良
- 主な原因
- 水洗不足、乾燥不足、製品内部や隅部の残水、搬送条件不良、乾燥温度不足
-
04 プライマー塗装
必要に応じて下塗りを行い、密着性、防錆性、仕上がり安定性を高めます。
- 主な作業内容
- 製品仕様に応じてプライマーを塗布し、上塗りとの密着や防錆性能を補強します。
- 起こりやすい不具合
- 層間剥離、膜厚ムラ、はじき、外観不良
- 主な原因
- 下塗り膜厚の不均一、焼付条件不良、上塗りとの相性不良、表面汚染
-
05 中塗り
膜厚を確保し、機能性や意匠性を安定させます。
- 主な作業内容
- 仕様によっては中塗りを入れ、必要な厚みや性能を持たせます。
- 起こりやすい不具合
- 膜厚過多、膜厚不足、外観の波打ち、密着不良、焼付ムラ
- 主な原因
- 吐出量不良、塗装距離やガン設定不良、焼付条件のばらつき、作業条件の不統一
-
06 静電自動塗装(ロボット)
粉体塗料を均一に付着させ、安定した塗膜を形成します。
- 主な作業内容
- 静電気を利用して粉体塗料を製品に吹き付けます。量産性と品質安定の中核となる工程です。
- 起こりやすい不具合
- 膜厚ムラ、付着不足、つき回り不良、エッジ部の塗り不足、ファラデーケージ現象による凹部未塗装、色ムラ、異物付着、ブツ
- 主な原因
- 静電条件不良、ガン距離・角度不良、吐出量過多または不足、製品形状の影響、アース不良、回収粉の管理不良、粉塵環境の悪化
-
07 上塗り
最終的な意匠性、耐候性、耐久性を付与します。
- 主な作業内容
- 色調、艶、外観品質を整え、最終塗膜として機能させます。
- 起こりやすい不具合
- 色差、艶ムラ、ゆず肌、塗り残し、異物混入、外観不均一
- 主な原因
- 塗料ロット差、回収粉の混在、吹付条件不良、温湿度管理不良、清掃不足
-
08 焼付乾燥
粉体塗料を溶融・硬化させ、強固な塗膜を形成します。
- 主な作業内容
- 設定温度・時間で加熱し、塗料を溶かして架橋反応を進めます。この条件が最終品質を大きく左右します。
- 起こりやすい不具合
- 硬化不良、密着不良、耐久性低下、変色、艶変化、焼き過ぎ、焼き不足、ピンホール、たれ感、肌不良
- 主な原因
- 炉内温度不足、加熱時間不足、炉内温度ムラ、過加熱、被塗物温度の未達、製品重量差による加熱ばらつき
-
09 検査
塗膜品質が基準を満たしているか確認します。
- 主な作業内容
- 外観、膜厚、密着性、色調、艶、防錆性などを確認します。
- 起こりやすい不具合
- 膜厚不良の見落とし、外観不良の流出、色差の見逃し、塗り残しの見逃し
- 主な原因
- 検査基準の曖昧さ、検査項目不足、検査治具や測定器の管理不足、人による判定ばらつき
各種事例
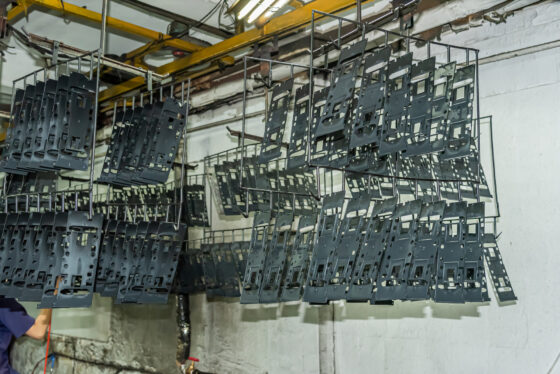
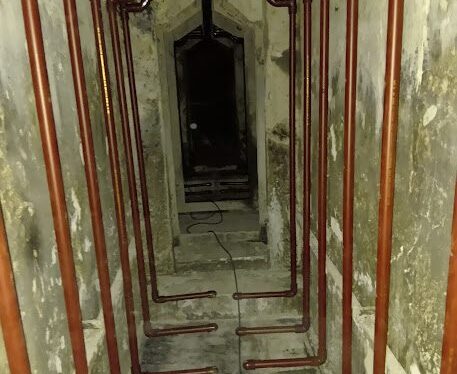
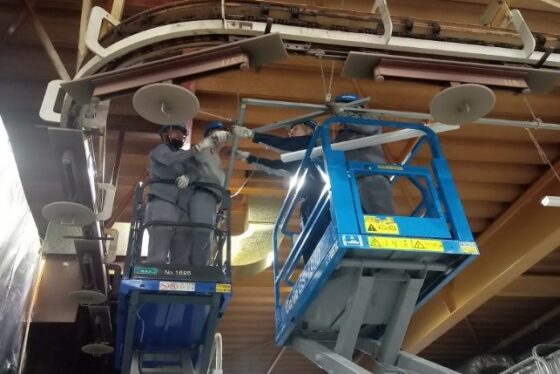
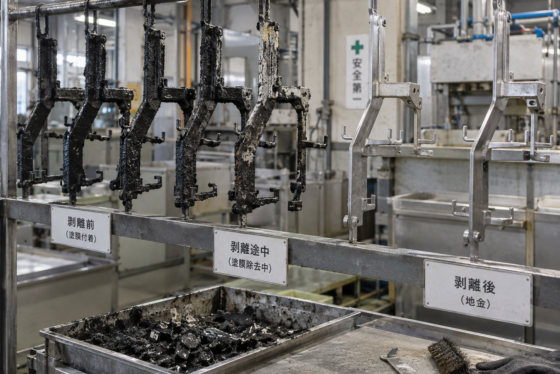
採用実績のある業種業界
- 自動車
- 家電製品
- 建材
- 鉄鋼素材
- 一般機器
- 設備
- 船舶
- 産業機械
- 金属家具
- 各種ボンベ
- 鋳物
- 精密機器
- 医療機器
- 重機
- ガス器具
- 各種モーター
- 農機具
- モバイル機器
- デジタル製品
- 各種タンク
- カーテンウォール