

― 均一な塗膜と用途に応じた性能を実現する高機能塗装 ―
電着塗装とは
均一な塗膜と高い防錆性を支える、電着塗料と電着ラインの総合提案
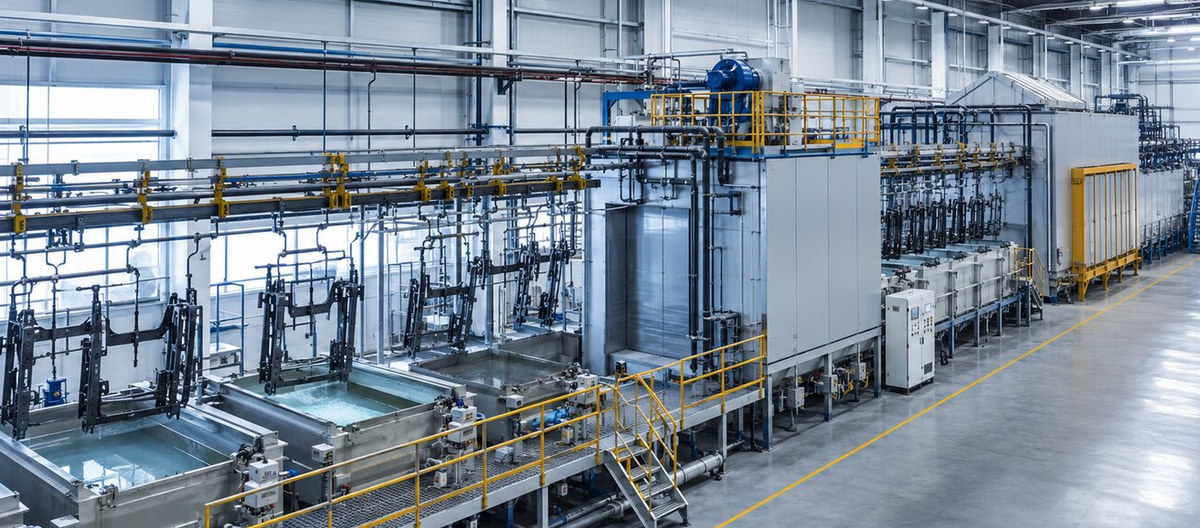
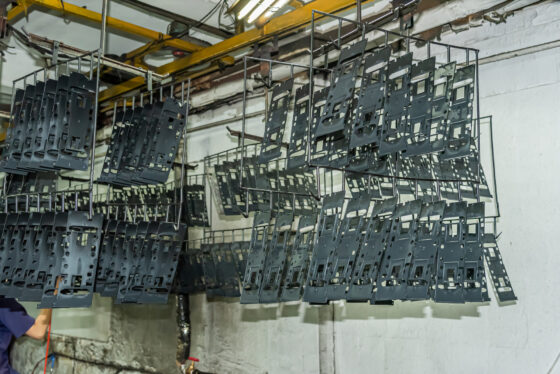
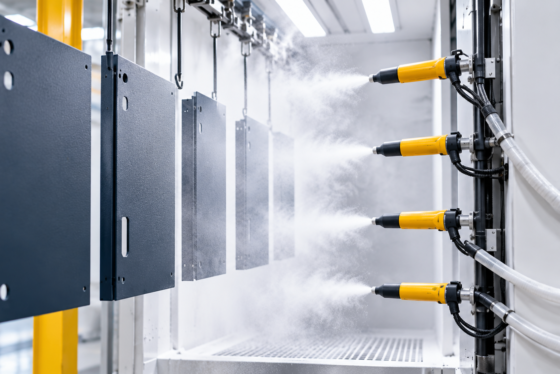
電着塗料・電着塗装は、被塗物を電着槽に浸漬し、電気の力で塗膜を形成する塗装方法です。複雑な形状や袋構造、エッジ部にも比較的均一な塗膜を形成しやすく、防錆性、密着性、品質安定性、量産性を高いレベルで両立できる点が大きな特長です。
用途や求められる性能に応じて、美観や仕上がりの安定性に優れたアニオン電着、防錆性・耐食性に優れたカチオン電着を使い分けることで、製品ごとに最適な塗装仕様を検討できます。アニオン電着は、棚板、ラック、書庫、家具部材、建材部品など、均一な外観品質が求められる製品に適しています。一方、カチオン電着は、自動車部品、工業部品、農機具、鋼製部品など、高い防食性能と安定した量産品質が求められる製品に適しています。ただし、電着塗装の品質は塗料だけで決まるものではありません。前処理、電着槽、液循環、UF装置、ろ過、水洗、焼付乾燥炉、搬送コンベア、制御盤など、電着ラインを構成する各設備の状態や管理条件によって、塗膜性能や生産効率は大きく変わります。
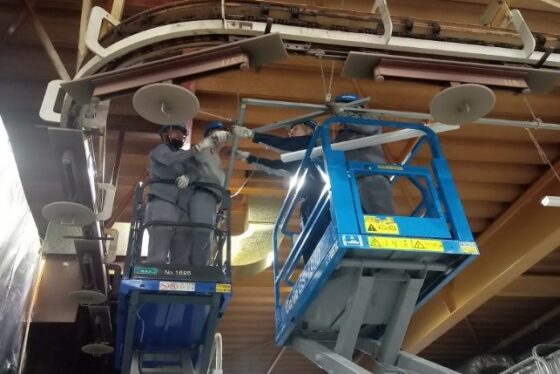
二葉興産では、電着塗料の選定から、電着塗装設備の施工・保守、ライン条件の見直しまで一体で対応します。塗料と設備の両面から現場課題を捉え、品質安定、不良率低減、工程短縮、リードタイム短縮、ランニングコスト削減につながる電着塗装ラインの最適化をご提案します。

アニオン電着とカチオン電着の特徴
「美観・意匠性に強い」アニオン電着
- 焼付後の黄変が起こりにくい
- 焼付塗装後も色味が変わりにくく、見た目の美しさを保ちやすいのが特長です。そのため、棚板、ラック、家具、書庫など、外観品質や意匠性が重視される製品に向いています。
- 仕上がりの美観を重視しやすい
- 塗膜の見た目や均一感が求められる製品で使いやすく、装飾性を重視する用途と相性が良いです。
- 比較的扱いやすい用途がある
- 重防食を最優先する用途でなければ、コストや仕上がりのバランスを取りやすい場面があります。
アニオン電着の特徴は、外観品質の良さ、仕上がりの安定性、そして装飾用途との相性の良さにあります。被塗物を陽極として塗膜を形成する方式で、歴史的には自動車分野でも先行して用いられてきましたが、現在では防錆性に優れるカチオン電着が主流となっています。だからこそアニオン電着は、重防食用途よりも、外観品質や用途適合性を重視する場面で強みを発揮する方式として位置づけられます。
アニオン電着の大きな特長の一つは、焼付後の外観を整えやすく、意匠性を重視する製品に適していることです。電着塗装は一般に複雑形状への回り込み性に優れ、均一な膜厚を得やすいため、棚板、ラック、書庫、家具部材のように、見た目の均一感や安定した仕上がりが求められる製品と相性が良いと考えられます。装飾性を備えた有機塗膜は、保護機能だけでなく、美観を支える役割も担います。
「防錆・耐久性に強い」カチオン電着
- 防錆性・耐食性に優れる
- アニオン電着に比べて、鉄材に対する防錆性能が高いのが大きな特長です。腐食環境にさらされる製品や、長期耐久が求められる用途に向いています。
- エッジ部や隅部の保護性能が高い
- 製品形状によっては、エッジ部や複雑形状の保護性能が重視される場面で有効です。
- 下塗り用途に適している
- 自動車部品や金属部材など、強固な防錆下地をつくりたい用途で広く使われています。
- 高耐久用途に向く
- 厳しい環境下でも塗膜性能を維持しやすく、重防食寄りの考え方と相性が良いです。
カチオン電着の最大の特徴は、高い防錆性・耐食性と、複雑形状にも均一な塗膜を形成しやすいことにあります。被塗物を陰極として、正に帯電した樹脂成分を析出させて塗膜を形成する方式で、アニオン電着に比べて基材保護に優れています。そのため現在では、自動車ボディや各種工業部品の防食下塗り用途を中心に、広く採用される主流技術となっています。
カチオン電着が高く評価される理由の一つは、腐食抑制性能の高さです。鉄鋼や自動車部品のように、長期にわたって防食性が求められる製品に適しており、厳しい環境下でも基材をしっかり保護できる点が大きな強みです。
電着塗装の作業フロー
電着塗装ラインの主要設備
目的・作業内容・不具合と原因
電着塗装の品質は、電着塗料や電着槽だけで決まるものではありません。前処理、洗浄、水切り、電着、後洗浄、乾燥焼付まで、各設備が連動してはじめて、均一な塗膜品質と高い防錆性が実現します。そのため、不具合改善には一つの設備だけを見るのではなく、工程全体を通して原因を見極め、塗料と設備の両面から最適化することが重要です。
-
01 ハンガーセット
ワークをラインに確実に固定し、前処理・電着・焼付まで安定して搬送できる状態をつくります。
- 主な作業内容
- 製品をハンガーや治具に取り付け、通電性や姿勢、水切れ性を考慮してセットします。
- 起こりやすい不具合
- 塗装ムラ、液だまり、水切れ不良、通電不良、搬送中の落下や接触傷
- 主な原因
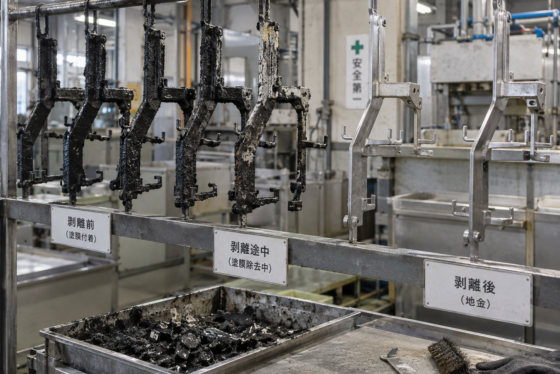
- ハンガー接点不良、治具設計不良、製品の掛け方不良、ワーク同士の間隔不足、ハンガーへの塗膜蓄積
-
02 予備脱脂
油分や軽い汚れを除去し、本脱脂の負荷を減らします。
- 主な作業内容
- 比較的軽い洗浄を行い、大まかな油分や汚れを落とします。
- 起こりやすい不具合
- 脱脂不足、はじき、密着不良
- 主な原因
- 処理時間不足、薬液濃度不足、温度管理不良、汚れの付着量が想定以上
-
03 本脱脂(DIP)
切削油、防錆油、プレス油、手脂などをしっかり除去し、密着性を確保します。
- 主な作業内容
- 浸漬方式でワーク全体を薬液に漬け込み、表面の油分や汚れを除去します。
- 起こりやすい不具合
- 密着不良、はじき、ピンホール、早期発錆
- 主な原因
- 脱脂不足、濃度管理不良、液の劣化、浸漬時間不足、汚れ再付着
-
04 05 第一水洗・第二水洗
脱脂液を除去し、次工程への薬液持ち込みを防ぎます。
- 主な作業内容
- スプレーと浸漬を組み合わせて洗浄し、残留薬液を洗い流します。
- 起こりやすい不具合
- 薬液残り、化成不良、表面汚染、密着不良
- 主な原因
- 水洗不足、水質悪化、オーバーフロー不足、ノズル不良、浸漬更新不足
-
06 表面調整
化成被膜を均一に形成しやすくするため、金属表面状態を整えます。
- 主な作業内容
- 表面調整剤に浸漬し、化成処理が均一に進む下地をつくります。
- 起こりやすい不具合
- 化成ムラ、外観ムラ、耐食性低下
- 主な原因
- 濃度不良、処理時間不足、前工程の洗浄不足、液管理不良
-
07 化成被膜
防錆性と塗膜密着性を高める化成皮膜を形成します。
- 主な作業内容
- リン酸塩などによる化成処理を行い、塗装下地をつくります。
- 起こりやすい不具合
- 密着不良、耐食性低下、塗膜剥離、白錆、赤錆、外観不良
- 主な原因
- 皮膜形成不足、pH不良、温度不良、処理時間不足、脱脂不良の持ち込み
-
08 09 第三・第四水洗
切削油、防錆油、プレス油、手脂などをしっかり除去し、密着性を確保します。
- 主な作業内容
- 浸漬方式でワーク全体を薬液に漬け込み、表面の油分や汚れを除去します。
- 起こりやすい不具合
- 密着不良、はじき、ピンホール、早期発錆
- 主な原因
- 脱脂不足、濃度管理不良、液の劣化、浸漬時間不足、汚れ再付着
-
第一水洗・第二水洗
化成液の残留を防ぎ、後工程の品質を安定させます。
- 主な作業内容
- 化成後の余分な薬品を十分に洗い流します。
- 起こりやすい不具合
- 化成液の持ち込み、塗膜欠陥、密着不良、汚染による電着不良
- 主な原因
- 洗浄不足、水質管理不良、水量不足、ワーク形状による液残り
-
10 純水洗
不純物の付着を抑え、電着塗装の品質を安定させます。
- 主な作業内容
- 純水で最終洗浄し、水道水由来の成分残留を防ぎます。
- 起こりやすい不具合
- 水シミ、異物付着、電着不良、外観不良
- 主な原因
- 純水の水質悪化、導電率管理不良、タンク汚染、オーバーフロー不足
-
11 水切り
前処理液や洗浄水の持ち込みを防ぎ、電着槽への汚染を抑えます。
- 主な作業内容
- 搬送姿勢や待機時間を使って、ワーク表面や内部の水分を切ります。
- 起こりやすい不具合
- 電着槽汚染、液だまり、塗膜ムラ、クレーター
- 主な原因
- 水切り時間不足、吊り姿勢不良、製品形状による液残り、ハンガー設計不良
-
12 電着塗装
電気の力で均一な塗膜を形成し、防錆性と品質安定性を確保します。
- 主な作業内容
- ワークを電着槽に浸漬し、通電によって塗料を析出させます。
- 起こりやすい不具合
- 膜厚ムラ、付き回り不良、ピンホール、ザラつき、電着ムラ、再溶解、外観不良
- 主な原因
- 電圧設定不良、通電時間不良、槽液管理不良、温度不良、固形分管理不良、pH異常、ハンガー接点不良、製品形状による電場偏り
-
13 14 15 第一口液・第二口液・第三口液
余剰塗料をさらに除去し、塗料回収率と表面品質を高めます。
- 主な作業内容
- 浸漬によって余分な塗料を落とし、再利用できる状態で回収します。
- 起こりやすい不具合
- 洗浄不足、流れ跡、塗膜表面荒れ、汚れ再付着、塗膜表面の曇り、汚染による外観不良、異物付着
- 主な原因
- スプレー圧不足、ノズル詰まり、回収液汚染、洗浄条件不良、槽液汚染、循環不良、浸漬時間不足、管理値逸脱
-
16 純水洗
最後の洗浄で表面を整え、焼付前の仕上がりを安定させます。
- 主な作業内容
- 純水をスプレーし、余剰成分や水跡の原因を除去します。
- 起こりやすい不具合
- 水跡、シミ、外観不良、異物残り
- 主な原因
- 純水品質低下、スプレー不均一、水量不足、ノズル不良
-
17 エアーブロー
焼付前に残水を除去し、焼付不良や水跡を防ぎます。
- 主な作業内容
- エアーで表面や凹部、内部の水分を吹き飛ばします。
- 起こりやすい不具合
- 水だれ跡、焼付後のシミ、ピンホール、外観不良
- 主な原因
- エアー圧不足、ブロー位置不良、製品形状による残水、ブロー時間不足
-
18 焼付乾燥
電着塗膜を硬化させ、必要な耐久性・防錆性・外観を実現します。
- 主な作業内容
- 加熱炉で所定温度・所定時間焼き付け、塗膜を硬化させます。
- 起こりやすい不具合
- 硬化不良、焼き過ぎ、変色、艶不良、密着不良、耐食性低下、ピンホール
- 主な原因
- 炉内温度ムラ、焼付時間不足、過加熱、被塗物温度未達、残水残り、ライン速度不適合
-
19 検査
塗膜品質が基準を満たしているか確認します。
- 主な作業内容
- 膜厚、外観、密着性、色調、防錆性などを検査します。
- 起こりやすい不具合
- 膜厚不良の見逃し、塗りムラの流出、外観欠陥の見逃し、規格外品の出荷
- 主な原因
- 検査基準の曖昧さ、測定不足、判定ばらつき、検査治具の管理不足